ελληνικά
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Νέα
Ποιες δαπανηρές αστοχίες κατάντη οφείλονται σε παραβλεφθέντα κενά διαδικασίας κατασκευής αρθρωτού άξονα;
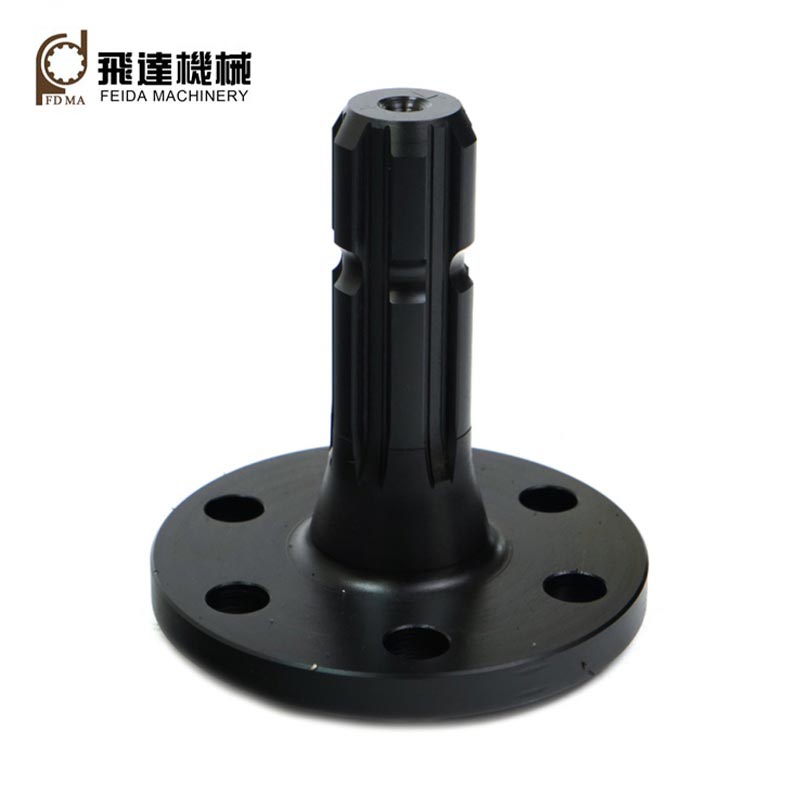
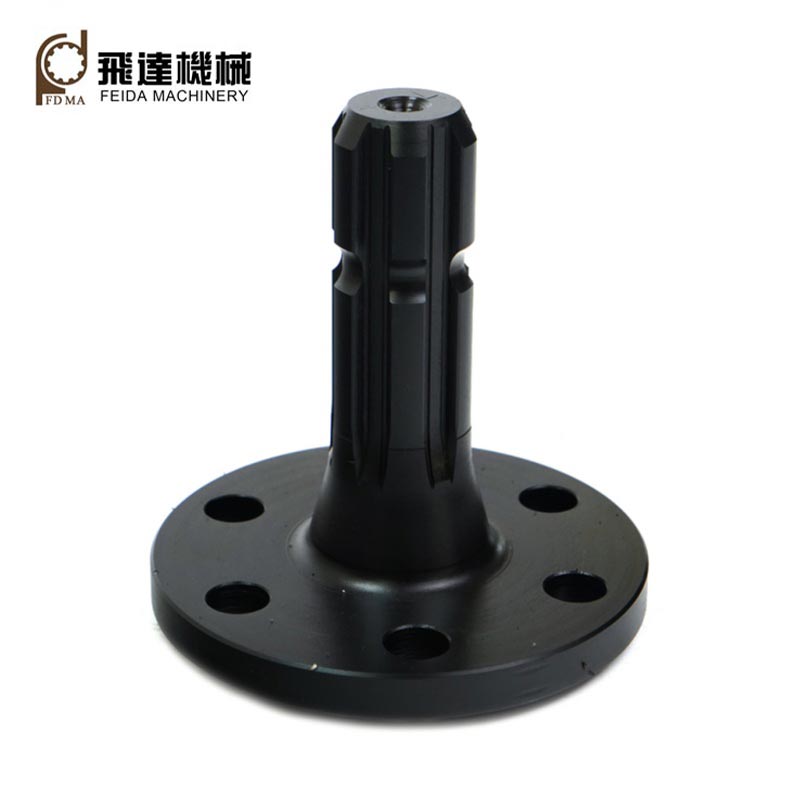
Feida-MachiningΟρθογώνιος άξονας SplineΗ υπηρεσία ενσωματώνει την αναθεώρηση DFM πριν από την παραγωγή, το φινίρισμα ακριβείας μετά τη θερμική επεξεργασία και την τεκμηρίωση απόδοσης υλικού πλήρους παρτίδας, τον μετριασμό θραύσης λόγω κόπωσης, τα εμπόδια ελέγχου και τους κινδύνους επανεπεξεργασίας πρωτοτύπου για διασυνοριακούς κατασκευαστές μηχανημάτων.
1. Το φινίρισμα ακριβείας μετά την σβέση αντισταθμίζει τη γεωμετρική παραμόρφωση της σφήνας που προκαλείται από τη θερμότητα
Πολλά συνεργεία υπεργολαβίας εκτελούν φρεζάρισμα με σφήνα πριν το σβήσιμο, χωρίς δευτερεύον φινίρισμα μετά τη σκλήρυνση. Η ανακατανομή της εσωτερικής τάσης που προκαλείται από το σβήσιμο ενεργοποιεί την κάμψη του άξονα, την απόκλιση του βήματος των δοντιών και τα σφάλματα παραλληλισμού πλευρών που δεν μπορούν να διορθωθούν με προκαταρκτική κατεργασία μαλακής κατάστασης. Κάτω από εναλλασσόμενη ροπή κρούσης, τυπική για γεωργικά και κατασκευαστικά μηχανήματα, μόνο τα μερικά δόντια σπιράλ αντέχουν το μεταδιδόμενο φορτίο, δημιουργώντας συγκέντρωση πίεσης στις ρίζες των δοντιών και πρώιμο ράγισμα λόγω κόπωσης. Η Feida-Machining διατηρεί το ελεγχόμενο όριο φινιρίσματος, εκτελώντας λείανση ακριβείας μετά το σβήσιμο και τη σκλήρυνση. Οι κρίσιμες γεωμετρικές ανοχές, όπως η απόσταση μεταξύ των δοντιών, ο παραλληλισμός των πλευρών και η ομοαξονικότητα του άξονα, παραμένουν εντός των ορίων προδιαγραφών DIN5461, διασφαλίζοντας ομοιόμορφη κατανομή φορτίου πολλών δοντιών και παρατείνοντας τη διάρκεια ζωής των εξαρτημάτων σε περιβάλλοντα λειτουργίας κυκλικού φορτίου κρούσης.
2. Η εσωτερική επεξεργασία από άκρο σε άκρο διατηρεί πλήρη αρχεία ιχνηλασιμότητας υλικού και διεργασιών
Όταν η κοπή πρώτων υλών, η μηχανική κατεργασία, η θερμική επεξεργασία και το φινίρισμα επιφανειών κατανέμονται σε πολλούς εξωτερικούς υπεργολάβους, οι κατασκευαστές δεν μπορούν να συναρμολογήσουν ενοποιημένα αρχεία σε επίπεδο παρτίδας, όπως MTC ποιότητας χάλυβα, καταγραφές θερμοκρασίας απόσβεσης και τελικές εκθέσεις επιθεώρησης διαστάσεων. Οι διεθνείς έλεγχοι διαγωνισμών μηχανημάτων απαιτούν πλήρη ιχνηλασιμότητα των εξαρτημάτων. Οι κατακερματισμένες αλυσίδες εφοδιασμού οδηγούν σε απόρριψη προεπιλογής. Η Feida ολοκληρώνει ολόκληρη τη ροή εργασιών παραγωγής εντός των δικών της εγκαταστάσεων. Κάθε παρτίδα αποθηκεύει την αναγνώριση πρωτογενούς ράβδου, τις εγγραφές καμπύλης θερμικής επεξεργασίας και τα δεδομένα επιθεώρησης CMM. Ολόκληρα πακέτα εγγράφων στην αγγλική γλώσσα είναι διαθέσιμα κατά την αποστολή, βοηθώντας τους πελάτες OEM να ικανοποιήσουν τις απαιτήσεις ελέγχου προμηθευτή χωρίς δαπανηρή επανέλεγχο από τρίτους.
3. Η ποιότητα της ελεγχόμενης επιφάνειας των πλευρών των δοντιών καταστέλλει τους κινδύνους φθοράς από τη διάβρωση
Οι τραχιές, κακώς φινιρισμένες πλευρές των δοντιών με σπονδυλική στήλη δημιουργούν μικροαφρισμό. Μικρή σχετική ολίσθηση μεταξύ του άξονα και της πλήμνης ζευγαρώματος κάτω από συνεχείς κραδασμούς που δημιουργούνται από τη μηχανή παράγει λειαντικά υπολείμματα οξειδίου (διάβρωση τσακίσματος). Αυτά τα σκληρά σωματίδια κυκλοφορούν μέσα στο διάκενο εφαρμογής και τρίβουν συνεχώς τις επιφάνειες επαφής, διευρύνοντας την αντίστροφη ανταπόκριση και φέρνοντας θόρυβο μετάδοσης και ενδεχόμενη σύλληψη. Το Feida βελτιστοποιεί τις παραμέτρους του ρυθμού τροφοδοσίας για λειτουργίες λείανσης με σφήνα, επιτυγχάνοντας σταθερές επιφάνειες πλευρικών δοντιών χαμηλής τραχύτητας. Η ελεγχόμενη ποιότητα επιφάνειας μειώνει τα σημεία μικροεπαφών που προκαλούν ζημιές σε ταραχή, σταθεροποιώντας τη μακροπρόθεσμη απόδοση μετάδοσης για κινητά μηχανήματα που λειτουργούν σε εξωτερικούς χώρους που εκτίθενται σε σκόνη και κραδασμούς.
4. Η αναθεώρηση DFM σε πρώιμο στάδιο εντοπίζει κινδύνους δομής spline πριν από την επίσημη επένδυση εργαλείων
Πολλοί προμηθευτές εξατομικευμένων ανταλλακτικών ακολουθούν αυστηρά τα σχέδια των πελατών χωρίς αξιολόγηση κατασκευαστικής ικανότητας. Ορισμένες ακτίνες φιλέτου ρίζας-σχήμα που καθορίζονται από το σχέδιο, τμήματα λεπτού τοιχώματος άξονα ή ασυνήθιστοι συνδυασμοί πλάτους δοντιού δημιουργούν δύσκολους κινδύνους απόσβεσης-ρωγμής ή μη επιτεύξιμες απαιτήσεις ανοχής. Τα προβλήματα εμφανίζονται μόνο μετά την παραγγελία εργαλείων κοπής και την παραγωγή πρωτότυπων εξαρτημάτων, αναγκάζοντας τις αναθεωρήσεις σχεδίων, επιπλέον έξοδα εργαλείων και ολίσθηση του χρονοδιαγράμματος του έργου. Η ομάδα μηχανοτεχνικών της Feida πραγματοποιεί αξιολόγηση DFM στο στάδιο RFQ, εξετάζοντας τα φιλέτα ανακούφισης από τάσεις spline-root, την κατανομή πάχους τομής και την ικανότητα πραγματοποίησης ανοχής. Οι πιθανοί τρόποι αστοχίας που προκαλούνται από την κατασκευή επισημαίνονται πριν από την κατασκευή εργαλείων, μειώνοντας τους δαπανηρούς κύκλους επανασχεδιασμού όψιμης φάσης για έργα ανάπτυξης νέων προϊόντων OEM.
5. Η αντιστοίχιση ποιότητας υλικού εξισορροπεί τους στόχους αντοχής σε κρούση και σκληρότητας επιφάνειας
Η ακατάλληλη επιλογή ποιότητας χάλυβα δημιουργεί αντικρουόμενα αποτελέσματα απόδοσης: ο χάλυβας χαμηλής περιεκτικότητας σε κράμα άνθρακα επιτυγχάνει σκληρότητα επιφάνειας αλλά δεν έχει σκληρότητα πυρήνα και ρωγμές κάτω από ξαφνικά κρουστικά φορτία. Το υπερκραματοποιημένο υλικό ενέχει υπερβολικό κίνδυνο παραμόρφωσης απόσβεσης και αυξάνει άσκοπα το κόστος των εξαρτημάτων. Η Feida επιλέγει και επαληθεύει τον χάλυβα του κατεργαζόμενου τεμαχίου σύμφωνα με τεκμηριωμένες απαιτήσεις ροπής και φορτίου στρέψης του εξοπλισμού. Οι παράμετροι Quench-tempering είναι ρυθμισμένες για να εξισορροπούν την αντίσταση στη φθορά της πλευρικής πλευράς των δοντιών και την αντοχή στην κρούση του πυρήνα του άξονα, αποφεύγοντας τόσο το εύθραυστο κάταγμα της ρίζας του δοντιού όσο και την ταχεία τριβή του πλευρικού τοιχώματος για διαφορετικές εφαρμογές μηχανημάτων σε συνθήκες εργασίας.
6. Τα πρωτόκολλα επιθεώρησης διαστάσεων ειδικά για το έργο εγγυώνται συνέπεια μεταξύ παρτίδων
Οι παραγγελίες προσαρμοσμένου άξονα spline μικρών παρτίδων λαμβάνουν συχνά επαλήθευση διαστάσεων μόνο με επιτόπιο έλεγχο. Χωρίς σταθερές λίστες ελέγχου ειδών επιθεώρησης που καλύπτουν το πάχος των δοντιών, το συσσωρευτικό σφάλμα βήματος και την εξάντληση, παρατηρείται αξιοσημείωτη διακύμανση απόδοσης μεταξύ των παρτίδων παραγωγής. Όταν συναρμολογούνται σε ολοκληρωμένα μηχανήματα, οι ασυνεπείς ιδιότητες spline-fit προκαλούν διάσπαρτα ποσοστά αστοχίας πεδίου. Η Feida εφαρμόζει λίστες ελέγχου προσαρμοσμένες στο έργο για κάθε προσαρμοσμένη παραγγελία άξονα spline, εκτελώντας μέτρηση CMM σε βασικούς δείκτες γεωμετρίας spline. Τα ενιαία κριτήρια αποδοχής επιβάλλονται παρτίδα προς παρτίδα, σταθεροποιώντας την εναλλαξιμότητα για γραμμές συναρμολόγησης σειριακής παραγωγής OEM.
Σχετικά Νέα
- Πώς τα σπειροειδή κωνικά γρανάζια βελτιώνουν τη μετάδοση ισχύος σε απαιτητικά μηχανήματα;
- Τι κάνει το Sprocket Gears απαραίτητο για αξιόπιστη μετάδοση ισχύος;
- Πώς τα εσωτερικά γρανάζια βελτιώνουν την ακρίβεια και τη μετάδοση ισχύος;
- Γιατί τα πλαστικά ελικοειδή γρανάζια γίνονται μια αξιόπιστη επιλογή για σύγχρονα μηχανικά συστήματα;
- Μπορεί η εσωτερική παραγωγή spline να λύσει τους δαπανηρούς πονοκεφάλους των OEM μηχανημάτων λόγω αστοχίας πεδίου;
- Η ολοκληρωμένη μηχανική κατεργασία με γρανάζια πλήρους διεργασίας θα μειώσει τις τρεις μεγάλες κρυφές απώλειες προμηθειών των κατασκευαστών μειωτήρα στο εξωτερικό;
Αφήστε μου ένα μήνυμα